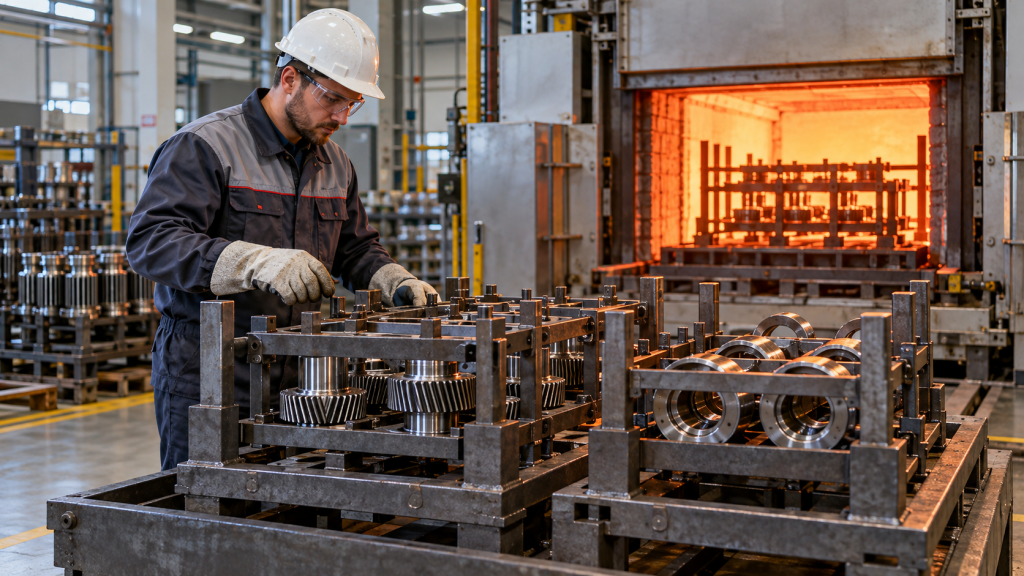
Термообработка меняет внутреннюю структуру металла, но итоговое качество детали зависит не только от температуры и времени выдержки. Заготовка должна пройти нагрев, перенос и охлаждение в строго заданном положении. Поэтому грамотно подобранная оснастка для закалки становится полноценной частью технологического процесса: она помогает удерживать геометрию, распределять нагрузку и получать повторяемый результат от партии к партии.
На практике одна и та же марка стали может вести себя по-разному, если детали уложены слишком плотно, опираются на случайные точки или деформируются под собственным весом. Правильная конструкция приспособления снижает влияние этих факторов и делает режим термообработки управляемым. Это особенно важно для серийного производства, где отклонение даже одной детали приводит к дополнительной механической обработке, браку и задержке всей партии.
Почему обычной укладки деталей недостаточно
Во время нагрева металл расширяется, а его прочность временно снижается. Длинная или тонкостенная деталь может прогнуться, кольцо — потерять округлость, а корпус сложной формы — получить локальную деформацию. После охлаждения эти изменения частично фиксируются, и вернуть изделию исходную геометрию бывает сложно или экономически невыгодно.
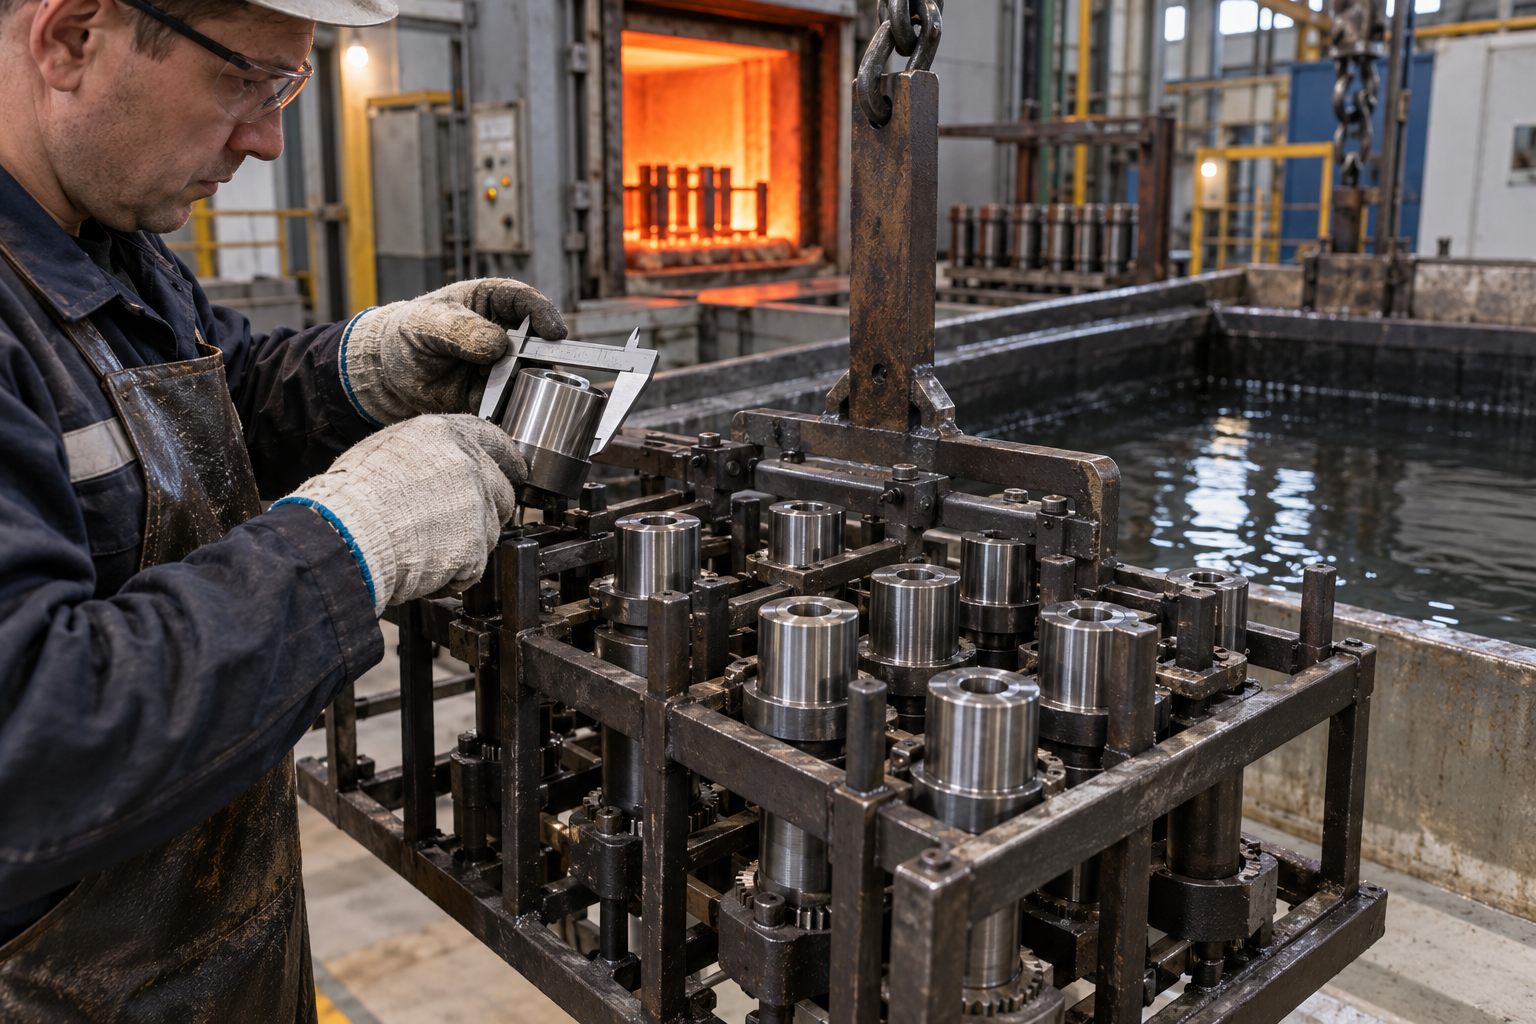
Оснастка задаёт устойчивое положение изделия в рабочем пространстве печи и во время погружения в закалочную среду. Она не должна мешать циркуляции атмосферы, масла, воды или полимерного раствора. Одновременно приспособление обязано выдерживать массу загрузки, многократные термические циклы и собственные напряжения без заметного коробления.
Особое значение имеет равномерность. Если одни участки детали прикрыты массивными элементами приспособления, а другие открыты потоку, скорость их нагрева и охлаждения отличается. Возникают перепады твёрдости, остаточные напряжения и риск трещин. Поэтому конструкцию оценивают не только по прочности, но и по её влиянию на теплообмен.
Какие задачи решает технологическая оснастка
Первая задача — фиксация. Деталь должна сохранять заданную ориентацию при загрузке, перемещении и выгрузке. Фиксаторы при этом не должны создавать чрезмерного давления: жёсткое зажатие при тепловом расширении само становится причиной деформации. Обычно оставляют рассчитанные зазоры и используют опорные поверхности, которые допускают свободное изменение размеров.
Вторая задача — разделение изделий. Между соседними деталями необходимо пространство для движения печной атмосферы и закалочной среды. При слишком плотной укладке образуются экранированные зоны, где охлаждение замедляется. В серийных партиях это приводит к различию свойств изделий, хотя формально весь цикл прошёл по одному режиму.
Третья задача — безопасная транспортировка. Корзины, подвески, кассеты и рамы связывают печь, подъёмное устройство и закалочный бак в единую технологическую цепочку. Правильные точки захвата уменьшают раскачивание загрузки, ускоряют перенос и снижают риск удара детали о стенки оборудования.
Основные виды приспособлений
Корзины и поддоны
Корзины подходят для небольших и средних изделий, которые можно размещать слоями или в отдельных ячейках. Перфорированные стенки и решётчатое дно обеспечивают циркуляцию среды. Для деталей, склонных к спутыванию или повреждению кромок, предусматривают разделители.
Поддоны применяют для более массивных изделий и сборных загрузок. Они могут иметь сменные стойки, упоры и направляющие. Такая модульность полезна, когда на одной линии обрабатывают несколько типоразмеров продукции и требуется быстро перенастроить загрузочное место.
Подвески и рамные системы
Подвеска позволяет располагать длинные детали вертикально и уменьшать прогиб. Её используют для валов, штоков, втулок и изделий, которым важно симметричное охлаждение по окружности. Точки подвеса рассчитывают с учётом центра тяжести и изменения механических свойств металла при высокой температуре.
Рамные системы применяют для крупногабаритных деталей или партий изделий, которые нужно жёстко организовать в пространстве. Рама может включать несколько уровней и съёмные элементы. При проектировании важно исключить замкнутые полости, где скапливается газ или остаётся закалочная жидкость.
Кассеты, оправки и специальные фиксаторы
Кассеты обеспечивают одинаковое положение каждого изделия и удобны в массовом производстве. Оправки поддерживают внутренний диаметр колец, втулок и тонкостенных оболочек. Специальные фиксаторы разрабатывают для деталей сложной формы, когда универсальная опора не обеспечивает нужной точности.
Чем точнее приспособление повторяет технологические потребности изделия, тем стабильнее результат. Однако чрезмерная сложность увеличивает массу загрузки, расход энергии и время обслуживания. Поэтому оптимальная конструкция обычно сочетает минимально необходимое число элементов с достаточной жёсткостью.
Материал оснастки и условия эксплуатации
Материал приспособления выбирают по рабочей температуре, атмосфере печи, числу циклов и механической нагрузке. Для высокотемпературных процессов применяют жаростойкие и жаропрочные сплавы, способные сопротивляться окислению, ползучести и термической усталости. Обычная конструкционная сталь в таких условиях быстро теряет форму и покрывается окалиной.
Важно учитывать совместимость с обрабатываемыми изделиями. Контактные поверхности не должны загрязнять деталь или провоцировать нежелательные химические реакции. В защитной атмосфере и вакууме требования к чистоте особенно высоки, поэтому материал и состояние оснастки согласуют с технологией печи.
Масса приспособления напрямую влияет на энергоёмкость цикла. Слишком массивная конструкция требует дополнительного тепла и увеличивает время выхода на режим. Слишком лёгкая может потерять геометрию после нескольких циклов. Рациональное решение находят расчётом и последующей проверкой на реальной загрузке.
Как проектируют оснастку под конкретную деталь
Проектирование начинают с анализа чертежа и технических требований. Технологу нужны размеры, масса, материал детали, допустимые деформации, требуемая твёрдость и способ последующей обработки. Отдельно отмечают поверхности, на которых недопустимы следы контакта или локальное изменение структуры.
Затем определяют наиболее устойчивую ориентацию. Для длинной детали сравнивают вертикальное подвешивание и горизонтальную укладку на нескольких опорах. Для кольца оценивают необходимость оправки. Для тонкой пластины рассчитывают точки поддержки так, чтобы собственный вес не вызывал остаточного прогиба.
Следующий этап — моделирование движения тепла и закалочной среды. Даже простая проверка зазоров помогает выявить зоны, где поток будет затруднён. Для ответственных изделий применяют расчётные модели, а затем подтверждают результат опытной партией с замерами твёрдости и геометрии.
Конструкция должна учитывать возможности оборудования: размеры рабочей камеры, грузоподъёмность, способ загрузки, форму захватов и глубину бака. Хорошая оснастка не требует опасных ручных операций и позволяет выполнять перенос без задержек, иначе температурный режим детали будет нарушен ещё до начала охлаждения.
Контроль деформаций и повторяемости
После первых циклов измеряют не только детали, но и само приспособление. Проверяют плоскостность рам, расстояние между опорами, состояние сварных соединений и фиксаторов. Если оснастка постепенно коробится, качество партии может ухудшаться незаметно, пока отклонения не превысят допуск.
Для повторяемости важна одинаковая схема загрузки. Работнику нужны понятные места установки, ограничители и маркировка положения. Количество изделий на одном приспособлении также фиксируют: изменение массы и плотности загрузки способно повлиять на фактическую скорость нагрева и охлаждения.
Результаты удобно включать в технологическую карту. В ней указывают тип приспособления, схему размещения, допустимую массу партии, точки захвата и критерии выбраковки оснастки. Такой документ снижает зависимость процесса от опыта конкретного оператора.
Типичные ошибки при эксплуатации
Распространённая ошибка — использовать приспособление после появления заметной деформации. Оператор может компенсировать перекос случайной прокладкой, но такая мера нарушает повторяемость. Повреждённую оснастку следует вывести из процесса, оценить возможность ремонта и проверить её геометрию до следующего цикла.
Другая проблема — перегрузка. Желание увеличить производительность за один цикл приводит к уменьшению зазоров и превышению расчётной массы. В результате часть изделий охлаждается медленнее, а элементы рамы получают пластическую деформацию. Экономия одного цикла оборачивается дополнительным контролем и исправлением брака.
Нельзя игнорировать окалину и загрязнения. Отслоившиеся частицы мешают правильной посадке деталей, попадают в закалочную среду и ускоряют износ оборудования. Регулярная очистка, осмотр и документирование состояния продлевают ресурс приспособления и поддерживают стабильность процесса.
Обслуживание и критерии замены
Периодичность осмотра зависит от температуры, атмосферы и интенсивности работы. При каждом цикле оператор может выполнять быстрый визуальный контроль, а через установленное число загрузок — полноценную проверку размеров. Особое внимание уделяют сварным швам, резьбовым соединениям, захватам и тонким перемычкам.
Оснастку заменяют при потере геометрии, трещинах, значительном уменьшении сечения из-за окисления или нестабильной фиксации деталей. Решение должно опираться не только на внешний вид, но и на измерения. Если ремонт возможен, после него проводят контроль и, при необходимости, пробный цикл без ответственной продукции.
Полезно учитывать фактический ресурс каждой единицы. Номер, дата ввода в эксплуатацию, число циклов и результаты проверок позволяют понять, какие элементы изнашиваются быстрее. Эти данные помогают улучшать следующие версии конструкции и точнее планировать запас.
Экономический эффект правильного решения
Качественное приспособление требует затрат на проектирование и изготовление, но его эффект проявляется в снижении брака, уменьшении объёма правки и сокращении повторных циклов. Дополнительную выгоду даёт более быстрая загрузка: оператор тратит меньше времени на выравнивание изделий и безопаснее выполняет перенос.
При сравнении вариантов важно считать полную стоимость владения. Дешёвая конструкция, которую часто ремонтируют и рано списывают, может оказаться дороже жаростойкого решения с длительным ресурсом. В расчёт включают энергию на нагрев собственной массы, трудозатраты на обслуживание и влияние на производительность печи.
Что проверить перед запуском партии
Перед работой следует убедиться, что приспособление соответствует конкретной технологической карте, очищено и не имеет трещин или перекосов. Детали устанавливают только в предусмотренные места, сохраняя необходимые зазоры. После сборки проверяют устойчивость загрузки и доступность штатных точек захвата.
Также контролируют свободное прохождение приспособления через загрузочный проём и его совместимость с транспортным механизмом. В закалочном баке конструкция не должна упираться в стенки или препятствовать циркуляции среды. Любое отступление от утверждённой схемы лучше оценить до нагрева, когда исправление ещё не связано с риском для людей и продукции.
Продуманная оснастка превращает термообработку из набора зависимых от случая операций в воспроизводимый промышленный процесс. Она связывает геометрию детали, режим печи, способ охлаждения и работу оборудования. Именно поэтому её состояние и конструкцию следует контролировать так же внимательно, как температуру, время выдержки и свойства закалочной среды.